
Latest blog
DMI130RSH đã đến khu vực công trường tại... Địa điểm sản xuất nghiền DMJ140H Máy nghiền phản đòn di động tại Philippi... Dây chuyền nghiền đá điển Việt Nam Dây chuyền sản xuất cát đá vôi Uzbekista... Video hoạt hình máy nghiền hàm hiệu quả ...
Nhà máy tái chế rác thải xây dựng và phá dỡ: cách nghiền bê tông và rác thải phá dỡ có lãi
Thiết bị nghiền trong một nhà máy tái chế rác thải xây dựng phải làm việc trong những điều kiện hoàn toàn khác với nhà máy nghiền cốt liệu tự nhiên, và sự khác biệt không nằm ở chiếc máy mà nằm ở vật liệu cấp liệu, lượng thép và doanh thu. Có một kiểu sự cố đặc thù xảy ra tại các bãi nhận rác thải xây dựng và phá dỡ, và hiếm khi đó là sự cố của công đoạn nghiền.
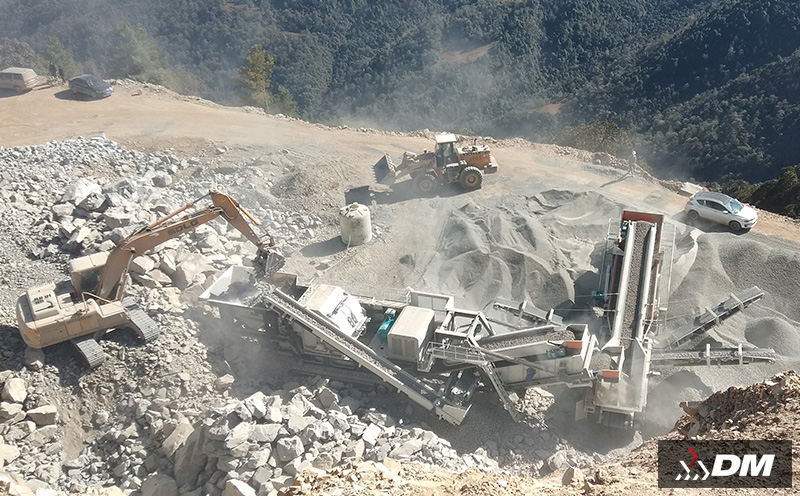
Nhà máy vẫn chạy. Khối lượng vẫn qua cổng. Nhưng hợp đồng vẫn lỗ, vì các đơn vị vận hành đã xây cả hệ thống theo tư duy của mỏ đá: tối ưu chi phí nghiền mỗi tấn, kiểm soát linh kiện hao mòn, giữ cho nhà máy luôn có đủ cấp liệu. Trong khi đó, ở một bãi tái chế, công đoạn nghiền chỉ chiếm khoảng một phần sáu doanh thu, và năm phần sáu còn lại nằm ở hai con số mà chiếc máy nghiền không bao giờ chạm tới: phí đổ rác mà đơn vị vận tải trả để được quyền đổ hàng, và giá phế liệu thép lấy ra từ đống phế liệu.
Đó là lý do một bãi có máy nghiền hàm chọn thông số hoàn hảo và một chiếc sàng được tính toán kỹ vẫn có thể phá sản, trong khi một bãi với thiết bị khiêm tốn và dây chuyền tuyển tay kỷ luật lại có lãi. Những quyết định kỹ thuật quyết định kết quả không phải là những quyết định một kỹ sư mỏ đá được đào tạo để đưa ra. Mà là tiêu chí tiếp nhận vật liệu, chuỗi thu hồi thép, và cách chia phân đoạn sản phẩm để giữ bột mịn nằm ngoài vật liệu đá dăm nền đường.
Hướng dẫn này đi trọn chuỗi, từ vật liệu đi qua cổng đến vật liệu rời khỏi bãi trên xe tải, và dựng nền kinh tế từ ngoài vào trong thay vì từ chiếc máy nghiền đi ra ngoài.
1. Rác thải xây dựng và phá dỡ thực sự là gì
Sai lầm phổ biến nhất là coi rác thải xây dựng và phá dỡ như đá có lẫn ít thép. Nó không phải đá. Đó là một sản phẩm công nghiệp không đồng nhất có bốn đặc tính phá vỡ mọi giả định mà một nhà máy của mỏ đá dựa vào.
Thành phần thay đổi theo từng chuyến xe. Một chuyến bê tông bị phá khác hẳn một chuyến gạch vỡ, còn một chuyến đất đào lên còn lại cọc hàng rào lại là một bài toán khác hẳn. Thiết bị nghiền phải được chọn theo chuyến tệ nhất mà bãi chấp nhận, chứ không phải theo chuyến trung bình, và quy tắc tiếp nhận phải được viết ra trước — nếu không, nhà máy được thiết kế cho một hỗn hợp cấp liệu không tồn tại. Đây chính là chỗ nhà sản xuất thiết bị nghiền có kinh nghiệm tái chế đáng giá hơn nhà sản xuất chỉ biết mỏ đá, bởi hai loại cấp liệu này gần như không có gì chung ngoài chữ “đã nghiền”.
Độ ẩm thường ở mức 8–15 %. Rác thải phá dỡ đến nơi ướt vì chính quá trình phá dỡ, vì mưa và vì các đống tích trữ. Vật liệu ướt làm tăng tỷ lệ bột dính, làm khó sàng phân loại, và biến vấn đề bột mịn thành vấn đề độ ẩm. Nó cũng làm tăng mức tiêu thụ điện của băng tải, và trên một máy nghiền hàm di động công suất lớn, riêng khoản này có thể dịch chuyển chi phí vận hành mỗi tấn nhiều hơn toàn bộ ngân sách linh kiện hao mòn.
Lượng bột sinh ra cao hơn nhiều so với đá. Vữa cũ, gạch và vữa trát vỡ thành vật liệu mịn hơn 5 mm với tốc độ gấp hai đến bốn lần cốt liệu tự nhiên, và vì vậy khâu sàng phân loại trong bộ thiết bị nghiền cho tái chế không bao giờ giống khâu sàng của một nhà máy mỏ đá. Sản phẩm 0–31,5 mm chạy được ở mỏ đá sẽ bị từ chối ở bãi phá dỡ, trừ khi bột mịn được tách riêng hoặc sản phẩm được bán kèm dung sai rõ ràng.
Nhiễm sắt là kẻ phá hoại chính. Thép gân, dây buộc, các thanh thép kết cấu và cả hàng rào đều nằm vưới trong đống phế liệu. Khối lượng thay đổi từ ít hơn 1 % trong vật liệu thương mại đã phá sẵn đến vài phần trăm trên các chuyến hỗn hợp, và mức hư hỏng không tương xứng với khối lượng — nó tương xứng với kích thước mảnh vật liệu rời lớn nhất lọt vào buồng nghiền. Kim loại lạ là cách gọi của tổ vận hành cho toàn bộ những thứ đó, và đó là biến số duy nhất quyết định xem thiết bị nghiền nào còn dùng được.
Khối lượng riêng của đống phế liệu hỗn hợp thường nằm trong khoảng 1,2–1,8 t/m³, thấp hơn đá đã nghiền khá nhiều. Mọi phép tính cho băng tải, phễu hay đống tích trữ bỏ qua con số này đều sai ngay từ đầu.
2. Chọn thiết bị: máy nghiền sơ cấp phải là máy nghiền hàm
Sau khi chấp nhận rằng cấp liệu không phải đá, lựa chọn thiết bị thu hẹp rất nhanh, và câu hỏi đầu tiên với bất kỳ nhà sản xuất thiết bị nghiền nào không phải là khối lượng bao nhiêu, mà là vật liệu cấp liệu thế nào.
Máy nghiền hàm là thiết bị nghiền sơ cấp đúng cho rác thải xây dựng và phá dỡ, và lý do rất cụ thể. Nguyên lý nghiền của nó là ép giữa hàm cố định và hàm chuyển động, nên một thanh thép lọt vào buồng nghiền có xu hướng trượt theo khe hở thay vì bị đập với tốc độ cao. Khi có thêm cơ cấu điều chỉnh khe nghiền bằng thủy lực, người vận hành có thể mở ra, cho thanh dài đi qua, rồi đóng lại — đó là lý do các nhà máy xử lý rác thải xây dựng và phá dỡ hiện đại vận hành máy nghiền hàm với xi-lanh khí nén hoặc cơ cấu nhả bằng thủy lực, đúng cho trường hợp này. Một nhà sản xuất thiết bị nghiền không mô tả được cơ cấu nhả đó bằng văn bản thì chưa từng xây một nhà máy tái chế.
Máy nghiền tác động là thiết bị nghiền sơ cấp sai cho loại cấp liệu này, không có ngoại lệ. Toàn bộ nguyên lý vận hành là truyền một cú va đập tốc độ cao vào vật liệu, và một mảnh thép gân đến nơi với tốc độ đó sẽ làm vỡ thanh va, làm cong bản quay và làm vỡ vỏ máy. Lập luận tương tự áp dụng cho máy nghiền hình nón ở công đoạn nghiền thứ cấp, nơi kim loại lạ làm hỏng cụm trục lệch và vỏ trong, còn khe nghiền bên khép kín thì chặt quá để một thanh thép đi qua. Cả hai chiếc máy đều là máy rất tốt — cho phân đoạn đã làm sạch, ở phía sau bước loại thép.
Bố trí thông thường là một máy nghiền hàm di động với sàng thanh sơ bộ trước phễu cấp liệu, một chiếc sàng một hoặc hai tầng phía sau, một nam châm treo trên băng tải cấp liệu, một nam châm thứ hai hoặc khu tuyển tay trên băng tải sản phẩm, và máy nghiền hình nón hoặc máy nghiền tác động chỉ dùng cho phân đoạn đã làm sạch khi cần sản phẩm có dạng khối xác định. Với một nhà thầu liên tục di chuyển giữa các bãi rác của địa phương, toàn bộ bộ thiết bị nghiền phải vận chuyển được bằng đường, và điều đó loại trừ một dây chuyền cố định lớn vì lý do hoàn toàn không liên quan đến vật liệu.
3. Chuỗi tiếp nhận cấp liệu và loại thép
Đây là phần của nhà máy quyết định doanh thu, và nó đáng được thiết kế như một quá trình chứ không phải như một bộ phụ kiện.
Kiểm soát tại cổng. Cân xe không phải là thủ tục hành chính, mà là thiết bị quá trình đầu tiên. Những chuyến có thép kết cấu nhìn thấy được, bình gas, gỗ hoặc thùng kín phải bị từ chối hoặc thu phí bổ sung trước khi tới phễu. Một bãi chấp nhận mọi thứ sẽ cuối cùng thiết kế nhà máy của mình theo chuyến tệ nhất. Quyết định được đưa ra tại phòng cân chính là thứ quy định vật liệu cấp liệu mà thiết bị nghiền phải gánh suốt thời hạn hợp đồng.
Sàng sơ bộ và phân loại kích thước đầu. Sàng thanh trước máy nghiền hàm loại bỏ bột và vật liệu rất nhỏ trước khi chúng vào buồng nghiền, nhờ đó giảm tỷ lệ vật liệu gây mài, cải thiện hiệu suất sàng phân loại ở phía sau và cắt nguyên nhân vấn đề bột mịn ngay từ gốc. Nó cũng bảo vệ cấp liệu của máy nghiền trước những thanh thép quá dài hoặc khó xử lý.
Vị trí đặt nam châm. Nam châm treo trên băng tải cấp liệu nên được đặt gần điểm xả nhất mà hình học cho phép, vì cường độ từ trường giảm rất nhanh theo khoảng cách, và cách thu hồi rẻ nhất là phần thép được gạp ra trước khi tới buồng nghiền. Một nam châm thứ hai trên băng tải sản phẩm bắt phần mà nam châm thứ nhất bỏ sót. Cỡ nam châm phụ thuộc vào tốc độ băng tải, bề rộng băng tải và khoảng cách từ nam châm tới băng — một nam châm nhỏ hơn yêu cầu sẽ không thu được lượng thép mà bản vẽ thể hiện.
Khu tuyển tay. Tuyển tay thu được phần thép mà nam châm bỏ sót, và ở một bãi vận hành tốt, đây là khác biệt giữa một chuyến được xử lý và một chuyến bị từ chối. Đó cũng là công lao động, mà công lao động là khoản chi tiền mặt vận hành lớn nhất của một nhà máy tái chế.
Đưa thép thu hồi ra khỏi bãi. Thép phải rời khỏi khu vực ở chất lượng bán được, nếu không việc thu hồi không có giá trị. Phế liệu thép hỗn hợp loại nhỏ bán thấp hơn thép kết cấu sạch, và đó là một lý do khác cho sự tồn tại của khu tuyển tay.
4. Sàng phân loại, độ ẩm và vấn đề bột mịn
Chiếc sàng trên dây chuyền rác thải xây dựng và phá dỡ làm việc nặng hơn chiếc sàng trên dây chuyền mỏ đá, vì vật liệu nó nhận ẩm hơn và mịn hơn.
Bị bít là kiểu hỏng mặc định. Bột ướt dính vào dây và làm kín các lỗ sàng. Các biện pháp thực tế là tầng sàng có tỷ lệ diện tích thông thoáng thấp hơn nhưng dây dày hơn, một khu rửa, hệ thống làm sạch quay hoặc dùng bi, hoặc đơn giản là tăng kích thước cắt khi đặc tính sản phẩm cho phép. Đây cũng là chỗ một bộ máy nghiền hàm di động có thể được trang bị tốt hơn bộ cố định, vì khu rửa và hệ thống làm sạch thường dễ bổ sung vào một nhà máy lắp ghép dạng modul hơn là vào một kết cấu cố định.
Diện tích thông thoáng giảm theo bình phương tỷ lệ lưới. Đây chính là phép tính quyết định chi phí sàng phân loại và đáng ghi nhớ: lưới 10 × 10 với dây 2,5 mm cho lỗ sàng khoảng 7,5 mm với diện tích thông thoáng khoảng 56 %, còn lưới 40 × 40 với dây 1,4 mm cho lỗ sàng khoảng 1,1 mm với diện tích thông thoáng khoảng 19 %. Càng sàng mịn, càng ít diện tích tầng sàng thực sự làm việc, và tầng sàng càng nhanh chóng bị bít.
Sàng ướt không miễn phí. Bơm nước tại các điểm chuyển tải giúp kiểm soát bụi, điều quan trọng với phép khai thác và với hàng xóm, nhưng đồng thời làm tăng độ ẩm của sản phẩm đã sàng và có thể đẩy một sản phẩm vốn chỉ vừa chạm ngưỡng ra ngoài đặc tính. Nước và kiểm soát bụi phải được tính toán như một quyết định duy nhất, chứ không phải hai quyết định.
Công suất sàng phải tính theo cấp liệu của sàng, không theo lượng sản phẩm. Trong mạch kín, sàng phải chịu cả cấp liệu của máy nghiền cộng vật liệu tuần hoàn, nên tải của nó nặng hơn công suất của cả nhà máy. Sai ở đây là nguyên nhân phổ biến nhất khiến một dây chuyền rác thải xây dựng và phá dỡ không giữ được đặc tính khi chạy hết công suất, và đó là lỗi thiết kế không tốn đồng nào trên giấy nhưng rất tốn ngoài hiện trường.
5. Đặc tính sản phẩm và những dung sai cắn người
Cốt liệu bê tông tái chế và cốt liệu tái chế hỗn hợp là những vật liệu được công nhận với tiêu chuẩn riêng — tiêu chuẩn 13242 của châu Âu và các quy định về cốt liệu tái chế trong tiêu chuẩn 33 của Bắc Mỹ đều xem chúng khác với cốt liệu tự nhiên, và chính vì vậy một sản phẩm tái chế không thể cứ bán theo đặc tính của cốt liệu tự nhiên.
Ba thông số gây ra phần lớn các lần bị từ chối:
Hàm lượng bột mịn. Phân đoạn 0–5 mm trong vật liệu tái chế mang theo vữa cũ, thạch cao và đất sét. Sản phẩm đá dăm nền đường thiết kế cho cốt liệu tự nhiên thường không có dung sai nào cho điều đó. Các lựa chọn là tách riêng, trộn lại với tỷ lệ kiểm soát, hoặc bán phân đoạn bột mịn riêng như một loại bột lấp. Vấn đề tương tự xuất hiện ở phía sàng phân loại: bột mịn tái chế ẩm bị bít nhanh hơn bột tự nhiên và kéo hiệu suất sàng phân loại của tầng sàng xuống.
Hấp thụ nước. Cốt liệu tái chế mang lượng nước hấp thụ nhiều hơn cốt liệu tự nhiên, ảnh hưởng đến cả độ ẩm khi giao hàng lẫn lượng nước trộn khi dùng trong bê tông. Đây là một thông số đặc tính và phải được công bố.
Nhiễm bẩn và vật liệu lạ. Kính, nhựa, tấm thạch cao, gỗ đã xử lý và vật liệu có chứa amiang chính là lý do các quy tắc tiếp nhận tồn tại. Một bãi có xử lý vật liệu chứa amiang cần một tuyến riêng hoàn toàn và được cấp phép.
6. Mô hình chi phí: tiền thực sự nằm ở đâu
Hãy dựng mô hình từ phía doanh thu, vì một bãi tái chế thắng hay thua cũng ở chỗ đó.
Giả sử một nhà máy xử lý 180.000 tấn mỗi năm trong hợp đồng ba năm, tương đương 1.500 giờ vận hành ở 120 tấn/giờ. Doanh thu trên mỗi tấn sản phẩm hoàn chỉnh:
Phí đổ rác: $11,50/t. Đây là khoản đơn vị vận tải trả để đổ hàng, và mức giá do chi phí xử lý rác thải tại bãi chôn lấp mà bạn tránh được quyết định, chứ không phải do chi phí xử lý của bạn.
Thu nhập từ thép thu hồi: $2,20/t sản phẩm, với tỷ lệ thu hồi sắt khoảng 2 % và giá phế liệu thép kết cấu sạch $110/t, sau khi trừ thao tác và vận chuyển.
Tổng doanh thu khoảng $13,70/t.
Chi phí vận hành tiền mặt trên mỗi tấn:
Dầu diesel nhà máy: 30 lít/giờ trong 1.500 giờ = 45.000 lít, giá $1,30/lít, tức $0,325/t
Dầu diesel máy xúc và thiết bị phụ trợ: $0,39/t
Chi phí nhân công, gồm cả khu tuyển tay: $1,15/t
Linh kiện hao mòn và lưới sàng: $0,155/t
Vật tư bảo trì và điện cho nam châm: $0,06/t
Chi phí quản lý khu đất, giấy phép, thuê đất và bảo hiểm: $0,30/t
Tổng chi phí tiền mặt là $2,38/t. Cộng thêm khấu hao vốn cho một chiếc máy trị giá $1.180.000 cộng $22.000 chi phí vận chuyển và lắp đặt trên 540.000 tấn, tức $2,23/t, thì tổng chi phí của cả nhà máy là $4,61/t.
Vậy lợi nhuận là $13,70 trừ $4,61, tức $9,09 mỗi tấn, và đây là kết luận thay đổi cách bạn dựng nhà máy: công đoạn nghiền chiếm chưa tới một phần ba doanh thu và chưa tới một phần ba chi phí. Tối ưu chi phí nghiền mỗi tấn của máy là việc ít giá trị nhất bạn có thể làm ở một bãi tái chế.
Điều thực sự làm thay đổi kết quả:
Giảm $4/t trong phí đổ rác xóa mất khoảng 30 % lợi nhuận, vì phí đổ rác là khoản doanh thu lớn nhất và bạn không kiểm soát được nó.
Tỷ lệ thu hồi thép giảm từ 2 % xuống 0,5 % mất khoảng $1,65/t, và đây là khoản phụ thuộc thị trường nhiều nhất.
Cải thiện 20 % chi phí vận hành của máy nghiền chỉ thêm khoảng $0,05/t. Nó không làm thay đổi quyết định.
Vậy công sức kỹ thuật phải nằm ở nơi có tiền: ở các quy tắc tiếp nhận giữ cho chuyến rác xấu không lọt vào, và ở chuỗi thu hồi giữ cho khoản thu từ thép không bị hao. Việc chọn máy nghiền vẫn phải đúng, nhưng đúng ở đây là bền và phù hợp, không phải là đã tối ưu.
7. Vận hành thực tế tại một bãi tái chế
Trộn các đống tích trữ. Một đống phế liệu hỗn hợp có độ ẩm 12 % sẽ sàng rất khó; một đống được xếp theo lớp theo từng loại chuyến sẽ sàng ở mức chấp nhận được. Trộn các đống là biện pháp kiểm soát rẻ nhất trong nhà máy và chỉ tốn thời gian của máy xúc.
Giữ kỷ luật chuyển tải. Gàu xúc cào vào đống phế liệu rồi đổ một gàu đầy vật liệu hỗn hợp lên băng tải là bảo đảm kim loại lạ rơi vào buồng nghiền, và mỗi mảnh thép tới được máy nghiền hàm di động là một tấm chịu mài mà phí đổ rác phải trả. Kỷ luật tuyển thép nhìn thấy được ngay tại mặt đống tích trữ đáng giá hơn một chiếc nam châm lớn hơn.
Kiểm tra bộ hao mòn của hàm theo lịch, không theo sự cố. Thép làm hao mòn nhanh theo cách mà đá không gây ra, và máy nghiền hàm di động chạy liên tục với thép gân sẽ tiêu hao tấm chịu mài rõ rệt hơn. Hãy xếp lịch kiểm tra theo số tấn đã xử lý và ghi lại kết quả.
Giữ lưới sàng căng. Tầng sàng chùng sẽ bị móc và bị bít nhanh hơn, rồi rách ngay tại điểm cấp liệu.
Ghi lại các chuyến bị từ chối. Mỗi chuyến bị quay lại tại cổng là một dữ liệu về quy tắc tiếp nhận, và là cách rẻ nhất để siết chặt các quy tắc đó.
Cân bằng tải. Không có cân băng tải, mô hình lợi nhuận ở trên chỉ là phỏng đoán, và phí đổ rác đang được thu theo một con số không ai kiểm chứng được.
8. Những điều cần xác nhận bằng văn bản với nhà sản xuất thiết bị nghiền
Định nghĩa chế độ làm việc: kích thước cấp liệu, thành phần cấp liệu và giả định về nhiễm bẩn, độ ẩm, và cấu hình mạch kín mà công suất danh ngạch được xác định.
Khả năng chịu kim loại lạ của máy nghiền sơ cấp: máy có thể để cho vật liệu đi qua khi nới khe nghiền ra sao, và khuyến nghị xử lý thép dài thế nào.
Chế độ và công suất của sàng: tấn danh ngạch tại cấp liệu thực tế của sàng, gồm cả tỷ lệ tuần hoàn, ở độ ẩm của vật liệu bạn.
Mức hao mòn của linh kiện với vật liệu của bạn, và cách mức này thay đổi theo nhiễm bẩn, để lịch bảo trì phản ánh đúng cấp liệu thực tế.
Thông số nam châm và thiết bị phân tách: tốc độ băng tải, bề rộng băng tải, khoảng cách từ nam châm tới băng và tỷ lệ thu hồi kỳ vọng với các cỡ thép có mặt.
Phạm vi lắp đặt đầy đủ: những gì được bao gồm, và móng, nguồn điện, lưới sàng cùng bộ linh kiện hao mòn đầu tiên có bị loại ra ngoài hay không.
Quy trình chạy thử, đào tạo và kiểm nghiệm hiệu năng: ai đo công suất được cam kết, bằng thiết bị đo nào, trong bao lâu.
9. Câu hỏi thường gặp
Có dùng được máy nghiền tác động cho rác thải phá dỡ không? Chỉ dùng được cho vật liệu đã loại sạch nhiễm sắt. Với chuyến hỗn hợp, kim loại lạ sẽ phá vỡ thanh va và làm hỏng bản quay, và chi phí sửa chữa sẽ vượt quá giá trị của chính lượng thép mà bạn không loại bỏ.
Vì sao cốt liệu tái chế thường không đạt đặc tính hơn cốt liệu tự nhiên? Vì hàm lượng bột mịn, khả năng hấp thụ nước cao hơn và nhiễm bẩn. Cả ba đều là đặc tính vốn có của vật liệu và phải xử lý bằng trộn, tách riêng hoặc chia phân đoạn sản phẩm, chứ không phải bằng cách siết nhanh cửa máy nghiền.
Nhà máy cố định có tốt hơn nhà máy di động cho một bãi tái chế không? Với một bãi dài hạn, sản lượng lớn và ổn định thì có: công trình xây dựng được khấu hao và cấu hình sàng có thể phong phú hơn. Với một nhà thầu di chuyển giữa các bãi rác của địa phương hoặc làm một hợp đồng ngắn hạn, phương án di động thường là phương án khả thi duy nhất, vì phí đổ rác đi theo vật liệu.
Độ ẩm có thật sự quan trọng đến vậy không? Ở mức 8–15 %, nó thay đổi hành vi sàng phân loại, chế độ bụi và độ ẩm sản phẩm, đồng thời thay đổi kinh tế của nhà máy, vì chuyến bị từ chối và sản phẩm bị hạ cấp đều lấy từ cùng một món lợi nhuận. Đây là vấn đề đặc tính và chi phí, không phải vấn đề tiện nghi.
Điều gì đáng giá nhất để sửa trước tiên? Quy tắc tiếp nhận tại cổng. Chúng gần như không tốn đồng nào, bảo vệ khoản thu từ thép, ngăn nhiễm bẩn đi vào sản phẩm, và quyết định cấp liệu mà nhà máy thực sự được thiết kế cho.
10. Kết luận: thiết kế doanh thu trước, rồi mới chọn thiết bị
Một nhà máy tái chế rác thải xây dựng và phá dỡ không phải là một nhà máy mỏ đá với vật liệu khác đi. Cấu trúc doanh thu khác hẳn, và chính cấu trúc đó quyết định việc chọn máy, bố trí nhà máy và nơi công sức kỹ thuật nên tập trung.
Hãy viết quy tắc tiếp nhận trước, vì chúng quy định vật liệu cấp liệu và do đó quy định cả thiết bị nghiền. Hãy tính chuỗi loại thép theo chuyến tệ nhất mà bạn chấp nhận, vì khoản thu từ thép và sức hư hỏng của buồng nghiền đều phụ thuộc vào nó, và vì đây chính là phần của phạm vi thiết bị nghiền hay bị cắt bớt để tiết kiệm chi phí. Hãy chọn máy nghiền hàm di động làm thiết bị sơ cấp vì những lý do nêu trên, và giữ máy tác động, máy hình nón chỉ cho phân đoạn đã làm sạch. Hãy định thông số sàng theo cấp liệu của sàng, gồm cả vật liệu tuần hoàn và độ ẩm, và hãy tính nước cho bụi và bị bít lưới cùng lúc. Hãy dựng mô hình chi phí từ phí đổ rác và giá phế liệu đi xuống, chứ không phải từ chi phí nghiền mỗi tấn đi lên.
Những câu hỏi đáng hỏi bất kỳ nhà cung cấp nào là những câu hỏi nối thiết bị với doanh thu: định nghĩa chế độ làm việc kèm giả định nhiễm bẩn, khả năng chịu kim loại lạ, công suất danh ngạch của sàng tại cấp liệu và độ ẩm thực tế, tỷ lệ thu hồi của nam châm với các cỡ thép có mặt, và một cuộc kiểm nghiệm có cơ chế bồi thường được nêu rõ. Được đặc tả như vậy, thiết bị nghiền trở thành điều nó phải là ở một bãi tái chế: một phần của quá trình vững chắc, được bảo vệ tốt, và phần kỹ thuật thực sự nằm ở cổng.
Prev Post
No More...

We will answer your email shortly!