
Latest blog
DMI130RSH đã đến khu vực công trường tại... Địa điểm sản xuất nghiền DMJ140H Máy nghiền phản đòn di động tại Philippi... Dây chuyền nghiền đá điển Việt Nam Dây chuyền sản xuất cát đá vôi Uzbekista... Video hoạt hình máy nghiền hàm hiệu quả ...
Cách tính công suất nghiền, tỷ lệ giảm kích thước và công suất tiêu thụ điện: Phương pháp thực hành để chọn cỡ máy nghiền hàm di động
Mỗi báo giá máy nghiền đều mang một con số. Một trăm hai mươi tấn/giờ, một trăm năm mươi, hai trăm. Và trên hầu hết công trình, con số dây chuyền thực sự đạt được, mười hai tháng sau khi nghiệm thu, chỉ ở khoảng sáu mươi đến chín mươi phần trăm.
Khoảng cách đó không bao giờ vì nhà sản xuất nói dối. Nó vì con số trên báo giá mô tả một công việc chỉ tồn tại bên trong báo giá: một cỡ cấp liệu cụ thể, vật liệu khô, một khe nghiền danh nghĩa, và một chiếc sàng không bao giờ bị nghẽn. Một máy nghiền hàm di động ghi 120 t/h là một chiếc máy khác hẳn với chiếc máy thực sự đưa được 120 t/h đá dăm nền đường 0–31,5 mm lên băng tải vào tháng Ba. Cấp liệu thật đến ở 450 mm với bốn phần trăm độ ẩm và một lượng đáng kể thép, và phép tính đã tạo ra tấn/giờ trong báo giá chưa bao giờ được áp dụng cho những điều kiện đó.
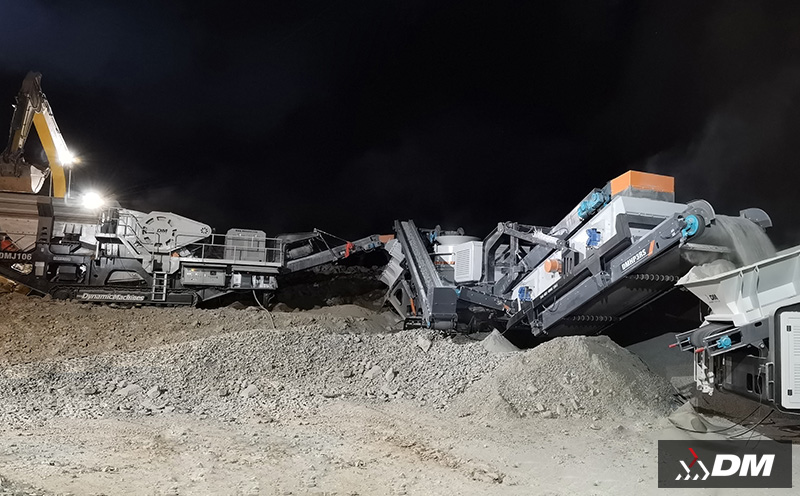
Những kỹ sư muốn có một con số bảo vệ được sẽ ngừng chấp nhận tấn/giờ danh nghĩa và bắt đầu tự tính công việc, dù chiếc máy là máy nghiền hàm di động hay một dây chuyền cố định. Đó chính là nội dung hướng dẫn này: một phương pháp, không phải một công thức. Bảy bước, từ số tấn bạn phải giao đến lưu lượng qua buồng nghiền, đến chiếc sàng và băng tải phải đứng phía sau nó, đến công suất dây chuyền sẽ tiêu thụ, và cái chi phí mỗi tấn rơi ra ở cuối cùng.
Mọi con số trong ví dụ tính toán đều là phép tính thật trên các giả định đã nêu. Hãy thay bằng số của bạn và phương pháp vẫn dùng được — và đó chính là toàn bộ ý nghĩa của nó.
1. Bước một — chốt công việc trước khi nhìn vào máy
Không tính được bất cứ thứ gì ở phía sau cho đến khi bốn đầu vào đã được cố định, và cả bốn đều mang tính thương mại chứ không phải kỹ thuật.
Số tấn phải giao. Không phải công suất năm của mỏ, không phải số tấn khách hàng mong muốn. Số tấn đã ký trong hợp đồng trong kỳ đó.
Số giờ vận hành. Số ngày làm việc trong năm nhân với số giờ sản xuất thực tế mỗi ngày. Một ca 12 giờ, trong đó có hai giờ cấp liệu, sự cố và tiếp nhiên, là một ngày 10 giờ tính theo công suất.
Độ khả dụng. Tỷ lệ số giờ đó mà dây chuyền thực sự chạy. Một máy nghiền hàm di động mới trên công trường mới với đội vận hành mới chạy ở mức 70–75 %. Một dây chuyền đã ổn định, có đội ngũ đã qua đào tạo và kho phụ tùng luôn có hàng chạy ở mức 90–92 %. Hãy dùng con số bi quan cho năm đầu tiên rồi điều chỉnh lại theo dữ liệu thực tế của bạn.
Kích thước sản phẩm. Kích thước lớn nhất thực tế, tính bằng milimét, và yêu cầu là một sản phẩm đã phân cấp duy nhất hay một sản phẩm có cỡ cộng thêm phần hạt mịn.
Lưu lượng dây chuyền yêu cầu = số tấn theo hợp đồng ÷ số giờ vận hành ÷ độ khả dụng. Tính ra: 250.000 t ÷ 2.000 giờ ÷ 0,90 = 139 t/h. Làm tròn lên 140 t/h và coi đó là lưu lượng dây chuyền để mọi phép tính còn lại lấy làm gốc. Những kỹ sư bỏ qua bước này và bắt đầu từ "chúng ta cần 250.000 t mỗi năm, vậy mua một máy 200 tph" thường xuyên mua một dây chuyền quá nhỏ trong hai năm đầu và không thể hoàn vốn được sau đó.
2. Bước hai — tỷ lệ giảm kích thước và khe nghiền
Hai con số quyết định công việc nghiền nặng đến mức nào, và chúng do vật liệu cùng sản phẩm quyết định, không phải do máy.
Tỷ lệ giảm kích thước = kích thước lớn nhất của cấp liệu ÷ kích thước lớn nhất của sản phẩm. Tỷ lệ giảm kích thước là con số đầu tiên phải đúng, bởi nó quyết định đá đi qua các bề mặt hao mòn bao nhiêu lần. Với một máy nghiền hàm di động nghiền đá sỏi nguyên sinh 0–450 mm xuống sản phẩm 0–31,5 mm, tỷ lệ toàn tuyến là 450 ÷ 31,5 = 14,3:1. Không máy nghiền hàm nào đạt được điều đó trong một lượt đi, và đây chính là chỗ đa số kỹ sư ước lượng sai công việc.
Điều cần phân biệt là giữa tỷ lệ theo buồng và tỷ lệ toàn tuyến. Máy nghiền hàm giảm khoảng 3:1 đến 6:1 mỗi lượt đi ở một khe nghiền thực tế; 450 mm cấp liệu ở khe nghiền 50 mm là tỷ lệ 9:1 theo buồng, và phần giảm còn lại xảy ra nhờ sàng trả vật liệu quá cỡ để đi lại nhiều lượt. Do đó một dây chuyền nghiền hàm mạch kín chạy với tỷ lệ giảm kích thước hiệu dụng 10:1 đến 15:1, trong khi bản thân buồng nghiền không bao giờ phải xử lý quá 5:1 hay 6:1 trong một lượt đi.
Khe nghiền là con số thứ hai. Đó là khe hẹp nhất trong buồng nghiền, và là điều khiển chính đối với kích thước sản phẩm. Hãy đặt nó mịn hơn cỡ sàng 10–20 % — khe nghiền 50 mm cấp cho một chiếc sàng cắt 31,5 mm — để sàng có độ dày lớp vật liệu làm việc được và máy không phải làm nhiệm vụ sàng. Đặt nó bằng hoặc rộng hơn cỡ cắt, nghĩa là bạn trả tiền hao mòn máy để làm việc của sàng: đường cong sản phẩm xấu đi, tải bụi tăng lên, và tải tuần hoàn leo thang.
Vì sao tỷ lệ lại quyết định máy. Một máy nghiền hàm di động có tỷ lệ toàn tuyến 14:1 là đang cho cùng một khối đá đi qua nhiều lượt, và đó chính là lý do chi phí hao mòn mỗi tấn trên một dây chuyền nghiền hàm di động bị chi phối bởi bộ linh kiện hao mòn của hàm. Một máy nghiền hình nón ở mức 6:1 đến 10:1 và máy nghiền tác động ở mức 10:1 đến 20:1 trong một lượt đi làm vỡ đá với ít lần tái xử lý cùng một vật liệu qua các bề mặt hao mòn hơn.
3. Bước ba — công suất máy nghiền, hệ số điều kiện làm việc và tải tuần hoàn
Đây là bước mà phần lớn sai sót trong chọn cỡ xảy ra, và nó gồm hai phép hiệu chỉnh áp lên con số danh nghĩa.
Hiệu chỉnh thứ nhất: các hệ số điều kiện làm việc. Nhà sản xuất xếp cỡ máy nghiền tại một cỡ cấp liệu xác định, một khe nghiền xác định và một loại vật liệu xác định. Cấp liệu thật lệch ở cả ba, và ngành xử lý việc này bằng các hệ số hiệu chỉnh mà bảng chọn cỡ của nhà cung cấp phải cung cấp bằng văn bản:
Hệ số cỡ cấp liệu. Dưới cỡ cấp liệu lớn nhất theo danh nghĩa, công suất tăng lên; vượt quá cỡ đó, công suất giảm xuống và rủi ro hư hỏng tăng vọt.
Hệ số độ ẩm. Cấp liệu ẩm hoặc dính làm tốn công suất. Cấp liệu chứa sét ở bốn phần trăm độ ẩm thường làm mất năm đến mười phần trăm công suất danh nghĩa; cấp liệu ẩm và dính có thể làm mất hai mươi phần trăm.
Hệ số vật liệu. Đá cứng và mài mòn làm tốn công suất so với vật liệu tham chiếu mà con số danh nghĩa được xác lập.
Áp vào ví dụ tính toán: một máy xếp cỡ 230 t/h, nhân với 0,93 cho độ ẩm và 0,95 cho tính mài mòn, cho ra 203 t/h công suất hiệu dụng. Một báo giá ghi 230 t/h mà không nói con số đó giả định điều gì thì vô nghĩa cho đến khi ba hệ số đó được viết lên báo giá.
Hiệu chỉnh thứ hai: tải tuần hoàn. Trong mạch kín, vật liệu không đi qua cỡ cắt của sàng sẽ trở về máy nghiền, và tải tuần hoàn là tên gọi cho dòng vật liệu quay về đó. Dòng quay về này không phải sản phẩm thêm, mà là công việc thêm cho máy nghiền.
Lưu lượng qua buồng nghiền = lưu lượng dây chuyền × (1 + tỷ lệ tải tuần hoàn). Với một máy nghiền hàm di động, đây là con số quan trọng nhất, bởi nó là tải thật mà buồng nghiền phải gánh chịu. Tỷ lệ tải tuần hoàn của một dây chuyền nghiền hàm mạch kín thường chạy ở mức 25–40 % lưu lượng cấp liệu mới; nhà cung cấp phải nêu rõ con số mà sàng và máy nghiền của họ được thiết kế quanh nó. Tính ra: 140 t/h × 1,30 = 182 t/h đi qua buồng, với 42 t/h quay về máy nghiền và 182 t/h đến sàng.
Vậy chiếc máy xếp cỡ 230 t/h trong báo giá thực sự phải đáp ứng 182 t/h công suất hiệu dụng, và 203 t/h công suất hiệu dụng chỉ vượt mức đó 11,7 %. Biên an toàn đó không phải là rộng rãi, và chính nó là biên để hấp thụ ngày cấp liệu ẩm và quá cỡ 20 %.
Phép kiểm tra bắt được mọi thứ: công suất danh nghĩa × các hệ số điều kiện làm việc phải vượt lưu lượng qua buồng nghiền ít nhất 10 %. Nếu không đạt, bạn có ba lựa chọn — lên một cỡ máy, mở khe nghiền và chấp nhận sản phẩm thô hơn, hoặc chấp nhận lưu lượng dây chuyền thấp hơn và đàm phán lại tiến độ. Điều bạn tuyệt đối không nên làm là để lỗ hổng đó lại và phát hiện ra vào tháng thứ tư.
4. Bước bốn — chọn cỡ sàng và băng tải từ chính những con số đó
Cả hai thiết bị phía sau đều được chọn cỡ từ lưu lượng qua buồng nghiền, chứ không phải từ lưu lượng sản phẩm. Đây là lỗi phổ biến thứ hai, ngay sau lỗi bỏ qua tải tuần hoàn.
Sàng. Chiếc sàng nhìn thấy mọi tấn rời khỏi buồng, kể cả tấn quay lại, nên cấp liệu của nó trong ví dụ tính toán là 182 t/h chứ không phải 140 t/h. Hãy chọn cỡ với biên 25–30 % trên con số đó, tức công suất danh nghĩa 228–237 t/h, và yêu cầu nhà sản xuất nêu rõ con số đó cho cỡ cắt, khối lượng thể tích và cách bố trí tầng sàng của bạn. Công suất sàng phụ thuộc mạnh vào cỡ cắt, số tầng sàng và tỷ lệ mở của lưới sàng, nên một con số lấy từ trang catalogue cho một cỡ cắt khác là vô nghĩa. Một chiếc sàng chạy ở 105 % công suất danh nghĩa trong một dây chuyền máy nghiền hàm di động chính là lý do dây chuyền không giữ được cấp độ lớn khi chạy hết công suất.
Băng tải. Công suất băng là một phép tính theo thể tích, và công thức là chính xác:
Q (t/h) = 3600 × v (m/s) × A (m²) × ρ (t/m³)
trong đó v là tốc độ băng, A là diện tích tiết diện vật liệu trên băng, và ρ là khối lượng thể tích tơi. Tính cho băng cấp liệu: 3600 × 1,25 m/s × 0,032 m² × 1,6 t/m³ = 230 t/h công suất so với 182 t/h lưu lượng qua buồng nghiền, tức biên 26 % trên một băng rộng 800 mm. Băng xả chỉ chuyển 140 t/h sản phẩm và có thể hẹp hơn hoặc chạy chậm hơn.
Khối lượng thể tích là nơi phép tính đi sai. Đá vôi đặc nặng khoảng 2,7 t/m³; chính loại đá vôi đó trên băng nặng 1,5 đến 1,7 t/m³ vì khoảng trống giữa các mảnh. Dùng 2,7 trong phép tính băng tải hoặc phễu sẽ nói quá công suất khoảng 60 % và chọn ra băng nhỏ hơn nhu cầu thật. Hãy đo khối lượng thể tích tơi của chính sản phẩm của bạn, chứ không dùng khối lượng thể tích địa chất của mỏ.
5. Bước năm — công suất tiêu thụ điện và chi phí năng lượng
Công suất được tính từ suất tiêu thụ riêng, và suất tiêu thụ riêng do công đoạn quyết định.
Với một dây chuyền di động nghiền sỏi xuống 0–31,5 mm, các giá trị thông thường là 0,55–0,70 kWh/t cho riêng công đoạn nghiền, 0,15–0,20 kWh/t cho phần sàng, 0,20–0,30 kWh/t cho băng tải và bộ cấp liệu, và 0,10–0,15 kWh/t cho thủy lực, làm mát và phụ trợ dây chuyền. Hãy áp hệ số của máy nghiền cho lưu lượng qua buồng nghiền, và áp các hệ số vận chuyển cho đúng lượng vật liệu mà chúng thực sự chuyển.
Công suất lắp đặt = lưu lượng qua buồng nghiền × suất tiêu thụ riêng của máy nghiền + tải phía sau. Đây là chỗ ra quyết định về công suất tiêu thụ, và công suất tiêu thụ của một dây chuyền máy nghiền hàm di động do lượng đábuồng nghiền xử lý quyết định, chứ không phải do lượng sản phẩm rời khỏi kho. Tính ra: 182 t/h × 0,60 kWh/t = 109 kW cho máy nghiền, cộng 28 kW cho sàng, 40 kW cho băng tải, 12 kW cho bộ truyền động cấp liệu và 15 kW cho phụ trợ, cho tổng cộng 205 kW lắp đặt, tức 1,46 kWh/t sản phẩm ở 140 t/h.
Chi phí năng lượng mỗi tấn sau đó là hệ quả của nhiên liệu hoặc biểu giá điện. Trên lưới điện ở mức $0,09/kWh, 1,46 kWh/t là $0,13 mỗi tấn. Trên máy phát diesel công suất 205 kW và 0,28 lít/kWh, nhiên liệu là 57 lít/giờ, tức 0,41 lít/t ở 140 t/h và $0,53 mỗi tấn ở mức $1,30/lít. Chênh lệch bốn lần đó là khoản chi phí vận hành lớn nhất trên một dây chuyền di động, và đó là lý do câu trả lời cho "diesel hay điện" do biểu giá điện và độ tin cậy của lưới quyết định chứ không phải do sở thích.
Với một máy nghiền đá chạy nối vào lưới điện ở một vùng có nguồn cấp không ổn định, hãy cộng thêm chi phí phương án dự phòng — một máy phát thuê, hoặc một tổ máy phát thứ hai tại công trường — bởi một dây chuyền dừng lại khi lưới điện sập là một dây chuyền ngừng tạo ra tiền, và câu hỏi về công suất tiêu thụ quyết định liệu đó có phải là rủi ro chấp nhận được hay không.
6. Bước sáu — quy đổi linh kiện hao mòn thành chi phí mỗi tấn
Bước cuối biến phép tính thành tiền, và đó là chỗ tấn/giờ trong báo giá trở nên không còn liên quan. Với một dây chuyền máy nghiền hàm di động, bộ linh kiện hao mòn là dòng tiêu hao lớn nhất, và nó được định giá theo tấn chứ không theo năm.
Chi phí hao mòn mỗi tấn = giá một bộ linh kiện hao mòn ÷ số tấn xử lý trên một bộ. Một bộ linh kiện hao mòn hàm cho dây chuyền cỡ này khoảng $6.800, và với loại cấp liệu này nó dùng được khoảng 300.000 t, cho ra $0,023 mỗi tấn. Cộng thêm lưới sàng, nối băng, mỡ bôi và lọc ở mức khoảng $0,020/t, tổng vật tư tiêu hao rơi vào $0,043/t.
So sánh hai con số đáng quan tâm. Chi phí hao mòn mỗi tấn và chi phí năng lượng mỗi tấn cộng lại là $0,57/t trên một dây chuyền di động chạy diesel, so với chi phí vốn khoảng $1.007.000 đã bao gồm vận chuyển lắp đặt. Chia đều trên năm năm và 1,25 triệu tấn, riêng vốn đã là $0,81/t. Điều đó có nghĩa là năng lượng chứ không phải sắt mới là dòng chi phí lớn nhất trên một dây chuyền di động — và đó đúng là dòng mà người ta đoán bừa thay vì tính.
7. Ví dụ tính toán: dây chuyền máy nghiền hàm di động 120 tấn/giờ cho 250.000 tấn
Gộp bảy bước lại cho một công trình cụ thể.
Công việc: 250.000 t đá dăm nền đường 0–31,5 mm trong 12 tháng, 250 ngày × 8 giờ sản xuất thực tế = 2.000 giờ, độ khả dụng 90 %.
Lưu lượng dây chuyền yêu cầu: 250.000 ÷ 2.000 ÷ 0,90 = 139 t/h, làm tròn thành 140 t/h.
Cấp liệu: đá sỏi nguyên sinh 0–450 mm, khối lượng thể tích tơi 1,6 t/m³.
Tỷ lệ giảm kích thước: tỷ lệ toàn tuyến 450 ÷ 31,5 = 14,3:1; tỷ lệ theo buồng ở khe nghiền 50 mm = 9:1, phần còn lại do các lượt đi trong mạch kín bù đắp.
Tải tuần hoàn: 30 % cấp liệu mới quay về, nên máy nghiền xử lý 140 × 1,30 = 182 t/h và chiếc sàng cũng nhận 182 t/h đó.
Hệ số điều kiện làm việc: 0,93 độ ẩm × 0,95 tính mài mòn, nên công suất danh nghĩa phải đạt 182 ÷ 0,8835 = 206 t/h trước khi tính biên. Máy được chọn: cỡ 230 t/h, hiệu dụng 203 t/h, biên 11,7 % so với yêu cầu qua buồng.
Sàng: xếp cỡ cho 228–237 t/h tại cỡ cắt 31,5 mm, được nhà sản xuất xác nhận bằng văn bản cho đúng cỡ cắt, đúng khối lượng thể tích và đúng cách bố trí tầng sàng này.
Băng tải: băng cấp liệu rộng 800 mm, tốc độ 1,25 m/s, tiết diện vật liệu 0,032 m², chuyển được 230 t/h, tức 26 % trên lưu lượng qua buồng nghiền 182 t/h; băng xả chọn theo 140 t/h sản phẩm.
Công suất: máy nghiền 109 kW + sàng 28 kW + băng tải 40 kW + cấp liệu 12 kW + phụ trợ 15 kW = 205 kW, tức 1,46 kWh/t sản phẩm.
Chi phí năng lượng: $0,13/t trên lưới điện ở $0,09/kWh, $0,53/t trên diesel ở 57 lít/giờ và $1,30/lít.
Hao mòn và vật tư tiêu hao: $0,043/t.
Chi phí vận hành: $0,62/t trên diesel, đã gồm nhân công và bảo trì ở mức $0,05/t, cho tổng $155.750 trên toàn hợp đồng.
Vốn đầu tư: máy $985.000 cộng vận chuyển lắp đặt $22.000, chia trên năm năm và 1,25 triệu tấn = $0,81/t.
Tổng chi phí dây chuyền: xấp xỉ $1,43 mỗi tấn, trước khi trừ tiền bản quyền, chi phí chung của công trường và chi phí tài chính.
Giờ đến phép kiểm tra có ích: phương pháp này nói gì mà báo giá không nói? Báo giá ghi 230 t/h. Phép tính nói dây chuyền tạo ra 140 t/h sản phẩm và cần 182 t/h lưu lượng qua buồng nghiền, trên một chiếc máy có công suất hiệu dụng 203 t/h. Biên của chiếc máy đó là 11,7 %, chứ không phải con số 30 % thoải mái mà một so sánh theo bảng danh nghĩa gợi ý. Đó là một dây chuyền sẽ đạt được cam kết và sẽ không còn dự phòng nào trong tuần cấp liệu ẩm — và giờ bạn đã biết điều đó trước khi đặt hàng, chứ không phải vào tháng thứ tư.
8. Năm cách phép tính hỏng ngoài hiện trường
Bắt đầu từ công suất danh nghĩa. Một tấn/giờ danh nghĩa là một công việc, không phải một cam kết. Thiếu cỡ cấp liệu, khe nghiền, độ ẩm và loại vật liệu thì con số đó không dùng được.
Bỏ qua tải tuần hoàn. Tải tuần hoàn là thứ kỹ sư quên đầu tiên. Đây là lỗi phổ biến nhất. Nó đánh giá thấp lưu lượng qua buồng nghiền, dẫn tới chọn sàng quá nhỏ, dẫn tới sàng bị nghẽn, dẫn tới đường cong sản phẩm xấu đi vào đúng lúc bất tiện nhất — lúc hợp đồng đang được nghiệm thu.
Chọn cỡ sàng theo lưu lượng sản phẩm. Sàng gánh lưu lượng qua buồng nghiền, không phải sản phẩm thành phẩm. Chọn sàng quá nhỏ là nguyên nhân kinh điển của một dây chuyền máy nghiền hàm di động giữ được đặc tính kỹ thuật ở 100 t/h nhưng hỏng ở 140 t/h.
Dùng khối lượng thể tích đặc thay vì khối lượng thể tích tơi. Sai số 60 % trong mọi phép tính băng tải, phễu và kho chứa.
Tin tuyệt đối vào phép tính. Phương pháp chỉ tốt bằng đầu vào của nó, và đầu vào của bạn sẽ tốt hơn sau 500 giờ đầu. Hãy lắp cân băng định lượng, ghi lại số tấn thực tế theo số giờ chạy, và tính lại các hệ số điều kiện làm việc bằng dữ liệu của chính bạn. Ở hầu hết các dây chuyền, các hệ số tính lại lệch khỏi giá trị catalogue khoảng mười đến hai mươi phần trăm, theo chiều nào cũng có.
9. Những gì cần xác nhận bằng văn bản với nhà sản xuất máy nghiền
Hãy đưa các nội dung dưới đây vào báo giá, không phải vào email hỏi thêm sau đó. Với bất kỳ nhà sản xuất thiết bị nghiền nào, đây là những điều cần có bằng văn bản.
Công suất danh nghĩa và điều kiện áp dụng của nó: cỡ cấp liệu, khe nghiền, hàm lượng độ ẩm, mô tả vật liệu và cấu hình mạch.
Các hệ số điều kiện làm việc, và công suất hiệu dụng suy ra từ đó cho điều kiện của bạn.
Tỷ lệ tải tuần hoàn mà mạch kín được thiết kế quanh, và lưu lượng cấp liệu của sàng suy ra từ đó.
Suất tiêu thụ điện riêng tính bằng kWh/t tại công việc được cam kết, cho riêng máy nghiền và cho toàn dây chuyền.
Thông số của sàng: số tầng, kích thước lỗ, chất liệu lưới và tỷ lệ mở, cùng tấn/giờ danh nghĩa tại cỡ cắt của bạn.
Chiều rộng, tốc độ và công suất truyền động của từng băng tải, kèm khối lượng thể tích giả định.
Mức hao mòn linh kiện hao mòn với vật liệu của bạn, quy đổi ra số tấn trên một bộ, và chu kỳ kiểm tra khuyến nghị.
Phương pháp thử nghiệm hiệu suất: ai đo tấn/giờ được cam kết, bằng thiết bị đo gì, trong bao lâu, và biện pháp khắc phục nếu không đạt.
10. Câu hỏi thường gặp
Cam kết công suất thực tế trên một máy nghiền hàm di động là bao nhiêu? Mức 85–95 % của tấn/giờ danh nghĩa là bình thường, một khi máy chạy đúng cỡ cấp liệu, khe nghiền và độ ẩm đã nêu, và tải tuần hoàn được xử lý đúng như thiết kế. Một cam kết 100 % bảng danh nghĩa là một cam kết không có nghĩa gì.
Làm thế nào để tính khe nghiền cho một dây chuyền di động? Đặt nó mịn hơn cỡ sàng 10–20 % để máy nghiền không phải làm việc của sàng, rồi điều chỉnh ngoài hiện trường bằng cách đọc đường cong sản phẩm thay vì đo khe bằng que dò.
Một dây chuyền nghiền hàm mạch kín nên thiết kế cho tải tuần hoàn bao nhiêu? Thông thường là 25–40 % lưu lượng cấp liệu mới. Vượt quá 40 %, bạn đang mất công suất máy nghiền vào sự quay tuần hoàn, và nguyên nhân thường gặp là sàng quá nhỏ so với cỡ cắt hoặc khe nghiền đặt quá rộng.
Làm thế nào để quy đổi tấn/giờ thành chiều rộng băng tải? Hãy bắt đầu từ công thức theo thể tích: công suất băng tính bằng t/h là 3600 × tốc độ × tiết diện vật liệu × khối lượng thể tích tơi, sau đó cộng biên và đối chiếu với bảng công suất danh nghĩa của nhà sản xuất theo cỡ cục liệu.
Có đáng bỏ công sức tính toán trên một công trình nhỏ không? Với hợp đồng ngắn, phép tính mất khoảng một giờ và có thể tiết kiệm chi phí của một lần đổi cỡ máy nghiền. Với hợp đồng nhiều năm, nó quyết định dây chuyền có sinh lời hay không, bởi chính phép tính đó là thứ bạn dùng để báo giá.
11. Kết luận: tính công việc, rồi để phép tính chọn máy
Con số trên báo giá là điểm khởi đầu, không phải đáp án. Phương pháp là: cố định số tấn và số giờ, áp độ khả dụng, suy ra lưu lượng dây chuyền yêu cầu, xác lập tỷ lệ giảm kích thước và khe nghiền, áp các hệ số điều kiện làm việc lên công suất danh nghĩa, cộng tải tuần hoàn để có lưu lượng qua buồng nghiền, chọn cỡ sàng và băng tải từ lưu lượng đó, suy ra công suất lắp đặt từ suất tiêu thụ riêng, và quy đổi linh kiện hao mòn thành chi phí mỗi tấn.
Khi phép tính làm đúng, ba điều trở nên thấy rõ mà một so sánh theo bảng danh nghĩa che giấu. Chiếc máy được chào giá có thực sự đủ biên để giữ cam kết trên cấp liệu của bạn hay không. Chiếc sàng có cấp được cho máy nghiền mà không bị nghẽn hay không. Và dây chuyền có đáng sở hữu với số tấn bạn thực sự giao được hay không — bởi một máy nghiền đá hay máy nghiền hàm di động đạt cam kết trên giấy mà thực tế chạy ở 60 % công suất danh nghĩa không phải là dây chuyền rẻ, mà là dây chuyền đắt, và không lượng phép tính nào trên bảng danh nghĩa sẽ chỉ ra điều đó.
Với bất kỳ nhà cung cấp nào, những câu hỏi đáng hỏi là những câu biến một con số xếp cỡ thành một công việc cụ thể: công suất danh nghĩa kèm điều kiện áp dụng, các hệ số điều kiện làm việc, tải tuần hoàn, tấn/giờ danh nghĩa của sàng tại cỡ cắt của bạn, suất tiêu thụ riêng tính bằng kWh mỗi tấn, mức hao mòn tính ra số tấn trên một bộ, và một phương pháp thử nghiệm hiệu suất có biện pháp khắc phục rõ ràng. Hãy tự tính công việc, rồi so sánh các báo giá trên kết quả đó chứ không phải trên tiêu đề.


We will answer your email shortly!